Novinky
Výpis článků
Jaký je rozdíl mezi atesty 2.2 a 3.1 podle EN 10204?
Při nákupu pájek, kovových materiálů a dalších výrobků pro průmyslovou výrobu se stále častěji setkáváme s požadavkem na materiálový atest podle EN 10204. Zákazníci nejčastěji požadují atest 2.2 nebo 3.1. Oba dokumenty obsahují výsledky zkoušek, přesto mezi nimi existuje zásadní rozdíl.
Jaký je tedy rozdíl mezi atesty 2.2 a 3.1?
Zjednodušeně řečeno: atest 2.2 obsahuje výsledky založené na nespecifické kontrole, zatímco atest 3.1 obsahuje výsledky specifické kontroly vztahující se k dodávanému materiálu nebo zkušební jednotce, jejíž je součástí.
Právě sledovatelnost konkrétního materiálu je jedním z hlavních důvodů, proč zákazníci v náročnější průmyslové výrobě požadují certifikát 3.1.
Co je norma EN 10204?
Norma EN 10204:2004 – Kovové výrobky – Druhy dokumentů kontroly stanovuje jednotlivé druhy dokumentů, kterými výrobce dokládá shodu dodávaného výrobku s požadavky objednávky.
EN 10204 rozlišuje čtyři základní typy dokumentů:
2.1 – Prohlášení o shodě s objednávkou
Výrobce potvrzuje shodu výrobku s objednávkou, ale dokument neobsahuje výsledky zkoušek.
2.2 – Zkušební zpráva
Výrobce potvrzuje shodu s objednávkou a uvádí výsledky zkoušek založených na nespecifické kontrole.
3.1 – Inspekční certifikát 3.1
Výrobce potvrzuje shodu s objednávkou a uvádí výsledky specifické kontroly. Dokument je validován oprávněným zástupcem výrobce pro kontrolu, který je nezávislý na výrobním oddělení.
3.2 – Inspekční certifikát 3.2
Dokumentace založená na specifické kontrole, do jejíhož potvrzení vstupuje kromě výrobce také oprávněný zástupce odběratele nebo inspektor určený příslušnými předpisy.
V praxi se u pájek a řady dalších průmyslových materiálů často setkáváme právě s dokumenty 2.2 a 3.1.
Co znamená atest 2.2?
Atest 2.2 podle EN 10204 se správně označuje jako zkušební zpráva.
Výrobce tímto dokumentem potvrzuje, že dodané výrobky odpovídají požadavkům objednávky. Součástí dokumentu jsou také výsledky zkoušek.
Důležité ale je, že jde o výsledky založené na nespecifické kontrole.
Co to znamená?
Výrobce provádí kontrolu podle svých postupů na výrobcích stejné specifikace a vyrobených stejným výrobním procesem. Výrobky, na kterých byla kontrola provedena, však nemusejí být přímo výrobky, které byly konkrétnímu zákazníkovi dodány.
To je jeden z nejdůležitějších rozdílů mezi dokumenty 2.2 a 3.1.
Atest 2.2 tedy rozhodně není dokument „bez výsledků“. To bývá častý omyl. Dokument 2.2 výsledky zkoušek obsahuje, ale pocházejí z nespecifické kontroly.
Co znamená atest 3.1?
Atest 3.1 podle EN 10204, správně inspekční certifikát 3.1, představuje vyšší úroveň sledovatelnosti.
Výrobce potvrzuje, že dodané výrobky odpovídají požadavkům objednávky, a uvádí výsledky zkoušek.
Na rozdíl od 2.2 se ale jedná o specifickou kontrolu.
Kontrola je před dodáním provedena na výrobcích určených k dodání nebo na zkušebních jednotkách, jejichž součástí dodávané výrobky jsou. Rozsah zkoušek a zkušební jednotku stanovuje příslušná výrobková specifikace, předpis, související pravidla a/nebo objednávka.
Výsledky jsou tedy dohledatelné ke konkrétnímu dodávanému materiálu nebo jeho příslušné zkušební jednotce.
Dalším důležitým znakem dokumentu 3.1 je jeho validace. Certifikát validuje oprávněný zástupce výrobce pro kontrolu, který je nezávislý na výrobním oddělení.
Jaký je rozdíl mezi atesty 2.2 a 3.1?
Nejdůležitější rozdíly lze shrnout následovně:
| Vlastnost | Atest 2.2 | Atest 3.1 |
|---|---|---|
| Norma | EN 10204 | EN 10204 |
| Vystavuje | výrobce | výrobce |
| Potvrzení shody s objednávkou | ano | ano |
| Obsahuje výsledky zkoušek | ano | ano |
| Druh kontroly | nespecifická | specifická |
| Vazba výsledků na dodávaný materiál / zkušební jednotku | není nutná | ano |
| Nezávislost na výrobním oddělení při validaci | není předepsána jako u 3.1 | ano |
| Sledovatelnost | nižší | vyšší |
Pokud si tedy zákazník položí otázku „jaký je rozdíl mezi atesty 2.2 a 3.1?“, odpověď není jednoduše v tom, že 3.1 obsahuje výsledky zkoušek a 2.2 nikoliv.
Výsledky obsahují oba dokumenty. Zásadní rozdíl spočívá v tom, zda jde o nespecifickou, nebo specifickou kontrolu a jak jsou výsledky spojeny s dodávaným materiálem.
Praktický příklad – stříbrná pájka Ag 145
Ukažme si rozdíl na pájce Ag 145 podle EN ISO 17672.
Zákazník objedná například stříbrnou pájku Ag 145 ve formě tyček nebo drátu.
Pokud požaduje dokument 2.2, výrobce potvrzuje shodu dodávané pájky s požadavky objednávky a přikládá výsledky založené na nespecifické kontrole.
Pokud zákazník požaduje 3.1, dokumentace obsahuje výsledky specifické kontroly vztahující se k příslušnému dodávanému materiálu nebo jeho zkušební jednotce.
U pájek může být pro zákazníka zásadní například doložení chemického složení slitiny.
U Ag 145 tak může dokumentace prokazovat obsah jednotlivých prvků podle požadavků příslušné specifikace.
Obdobná situace může nastat například u měděno-fosforových pájek CuP 281 nebo CuP 284 a dalších slitin používaných v sériové průmyslové výrobě.
Atest 3.1 a drážní vozidla
Velmi dobrým příkladem aplikace s vysokými požadavky na dokumentaci je výroba železničních kolejových vozidel a jejich částí.
Pro svařování železničních vozidel a jejich komponentů je významný soubor norem EN 15085.
Aktuální EN 15085-4:2023 stanovuje u svařovacích přídavných materiálů požadavek na dokument podle EN 10204 typu 3.1 pro chemické složení a minimálně typu 2.2 pro mechanické vlastnosti.
U základních materiálů norma zároveň požaduje pro komponenty klasifikačních úrovní CL 1 a CL 2 materiálový certifikát 3.1, zatímco pro CL 3 je obecně minimálním požadavkem 2.2, s dalšími pravidly podle konkrétního materiálu.
Požadavky na dokumentaci 3.1 tak nejsou v železničním průmyslu pouze administrativní záležitostí. Jsou součástí systému, jehož cílem je zajistit kontrolu a sledovatelnost použitých materiálů.
Vždy je však nutné vycházet z konkrétní normy, klasifikace komponentu, výkresové dokumentace a požadavků zákazníka. Nelze obecně říci, že každý materiál použitý na drážním vozidle musí mít automaticky 3.1.
Kde se ještě používají atesty 3.1?
S požadavkem na atest 3.1 se můžeme setkat také v dalších průmyslových odvětvích, kde je důležitá sledovatelnost materiálu.
Typickým příkladem jsou tlaková zařízení. U hlavních částí nesoucích tlak v některých kategoriích tlakových zařízení jsou vyžadovány dokumenty založené na specifické kontrole, například 3.1 nebo 3.2.
Dalšími oblastmi mohou být:
-
energetika a výroba potrubních systémů,
-
výměníky tepla a tlakové sestavy,
-
chemický a petrochemický průmysl,
-
výroba bezpečnostně významných strojních komponentů,
-
některé aplikace v automobilovém průmyslu,
-
speciální strojírenství,
-
projekty s předepsanou úplnou sledovatelností materiálu.
To ale neznamená, že ve všech těchto oborech musí být vždy použit 3.1. Rozhodující je požadavek příslušné normy, technické specifikace, projektu nebo zákazníka.
Je atest 3.1 vystaven nezávislou laboratoří?
Toto je další častý omyl.
Atest 3.1 vystavuje výrobce.
Dokument ale musí být validován oprávněným zástupcem výrobce pro kontrolu, který je nezávislý na výrobním oddělení.
To není totéž jako externí nezávislá certifikační společnost.
Pokud je požadována účast oprávněného zástupce zákazníka nebo inspektora stanoveného předpisy, dostáváme se k dokumentu 3.2.
Proto není správné označovat každý dokument 3.1 jako „certifikát nezávislé laboratoře“.
EN 10204 versus EN ISO 17672
U pájek je důležité nezaměňovat dvě různé normy.
EN ISO 17672 řeší přídavné kovy pro tvrdé pájení a jejich klasifikaci.
Podle této normy se setkáváme například s označením:
Ag 145, Ag 140, Ag 134, CuP 284 nebo CuP 281.
EN 10204 naproti tomu určuje typ dokumentu kontroly.
Můžeme tedy mít například:
Ag 145 dle EN ISO 17672 + inspekční certifikát 3.1 dle EN 10204.
EN ISO 17672 nám v tomto případě říká, jaká pájka je požadována, zatímco EN 10204 stanovuje, jakým typem dokumentu je doložena její kontrola a shoda.
Je 3.1 vždy lepší než 2.2?
Z hlediska sledovatelnosti poskytuje 3.1 více jistoty o konkrétním dodávaném materiálu.
Neznamená to však, že bychom měli automaticky požadovat 3.1 ke každé objednávce.
Pokud technická dokumentace nebo zákazník požaduje pouze 2.2, může být takový dokument pro danou aplikaci naprosto dostačující.
Požadavek na 3.1 může znamenat vyšší nároky na řízení šarží, dokumentaci, kontrolu a někdy také vyšší cenu nebo delší dodací termín.
Proto je důležité určit požadovanou dokumentaci ještě před objednáním materiálu.
Jak správně objednat pájku s atestem 3.1?
Pokud potřebujete pájku s inspekčním certifikátem 3.1, doporučujeme tento požadavek uvést už v poptávce nebo objednávce.
Například:
Stříbrná pájka Ag 145 dle EN ISO 17672, průměr 2,0 mm, požadován inspekční certifikát 3.1 dle EN 10204.
Nestačí tedy materiál nejprve objednat a až následně požadovat 3.1.
Pokud při výrobě nebyla zajištěna odpovídající specifická kontrola a sledovatelnost, nemusí být možné platný dokument 3.1 dodatečně vystavit.
Shrnutí: atest 2.2 nebo 3.1?
Oba dokumenty podle EN 10204 potvrzují shodu dodaného výrobku s požadavky objednávky a oba obsahují výsledky zkoušek.
Atest 2.2 obsahuje výsledky založené na nespecifické kontrole.
Atest 3.1 obsahuje výsledky specifické kontroly vztahující se k dodávanému materiálu nebo příslušné zkušební jednotce a je validován oprávněným zástupcem výrobce pro kontrolu nezávislým na výrobním oddělení.
Právě proto se 3.1 používá tam, kde jsou zvýšené požadavky na sledovatelnost materiálu a doložení jeho skutečných vlastností.
Setkat se s ním můžeme například při výrobě drážních vozidel, tlakových zařízení, v energetice a v dalších náročných průmyslových aplikacích.
Potřebujete pájku s atestem 2.2 nebo 3.1?
Při výběru pájky pro průmyslovou výrobu není důležité pouze chemické složení a pracovní teplota. U řady aplikací je stejně důležitá dokumentace a sledovatelnost materiálu.
Na pajky.cz se specializujeme na materiály a technologie pro tvrdé pájení. Dodáváme stříbrné a měděné pájky, pájecí kroužky, tavidla a další materiály pro profesionální průmyslové použití.
Pokud vaše technická dokumentace nebo zákazník požaduje atest 2.2 nebo inspekční certifikát 3.1 podle EN 10204, uveďte tento požadavek již při poptávce. Pomůžeme vám zvolit vhodnou pájku i požadovanou dokumentaci.
Vypracovala: Ing. Eva Plecitá www.pajky.cz dle normy EN 10204

Kvalitní pájky pro tvrdé pájení ze SALDFLUXU. 1.Průmyslová kvalita pro náročné aplikace Pá...
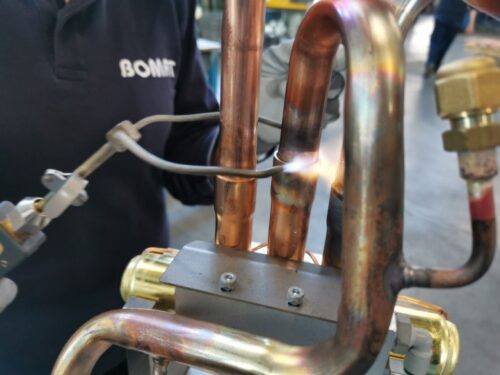
Zkouška těsnoti potrubí v HVAC s vazbou na WPS / BPS
1. Úvod
Pájení je nerozebíratelný spojovací proces široce používaný u potrubních systémů v HVAC, chladicí technice, zdravotnických plynech, hydraulice a průmyslových aplikacích, kde je klíčovým požadavkem těsnost spoje. Kvalita pájeného spoje závisí na správném návrhu spoje, čistotě povrchů, řízení ohřevu, volbě pájky a dodržení schválené specifikace postupu pájení (BPS) nebo specifikace svařovacího postupu (WPS) v případech, kdy je pájení zahrnuto pod svařovací normy.
Zkouška těsnosti pájených spojů je základní kontrolní činností pro ověření, že spoj splňuje provozní, bezpečnostní a normové požadavky.
2. Úloha WPS / BPS při pájení
2.1 Specifikace postupu pájení (BPS)
BPS je formální dokument, který definuje všechny podstatné, doplňkové a nepodstatné proměnné nutné k dosažení kvalitního pájeného spoje. Obvykle se zpracovává v souladu s následujícími normami:
-
ISO 13585 – Pájení natvrdo – Kvalifikace páječů a obsluh
-
ISO 17672 – Pájení natvrdo – Přídavné materiály
-
ASME Section IX – Kvalifikace postupů a personálu pro svařování a pájení
BPS zajišťuje opakovatelnost, kvalitu a shodu výroby s normami.
2.2 WPS pro pájení
V některých průmyslových odvětvích je pájení řešeno v rámci WPS, zejména podle ASME Section IX. V takovém případě jsou parametry pájení dokumentovány obdobně jako u svařování, avšak se zohledněním specifik pájecího procesu.
3. Typické proměnné WPS / BPS pro pájené potrubí
3.1 Základní materiály
-
Specifikace materiálu (např. měď, slitiny mědi, uhlíková ocel, nerezová ocel)
-
Průměr potrubí a tloušťka stěny
-
Skupina materiálu dle příslušné normy
3.2 Návrh spoje
-
Typ spoje (hrdlový spoj, tupý spoj, přeplátovaný spoj)
-
Spárová vůle (kritická pro kapilární vzlínání, typicky 0,05–0,2 mm)
-
Tolerance slícování a ustavení
3.3 Přídavný pájecí materiál
-
Označení a klasifikace (např. BCuP, BAg dle ISO 17672 nebo AWS A5.8)
-
Chemické složení
-
Rozsah teplot tavení
3.4 Tavidlo (pokud je použito)
-
Typ a klasifikace tavidla
-
Způsob nanášení
-
Požadavky na odstranění zbytků tavidla po pájení
3.5 Způsob ohřevu
-
Plamenové pájení, indukční pájení, pecní pájení, odporové pájení
-
Typ palivového plynu a charakter plamene (doporučen neutrální plamen)
-
Rychlost ohřevu a řízení teploty
3.6 Procesní parametry
-
Teplota pájení
-
Doba výdrže na pájecí teplotě
-
Způsob chlazení (přirozené nebo řízené)
3.7 Požadavky po pájení
-
Vizuální kontrola
-
Čištění a odstranění zbytků tavidla
-
Metoda zkoušky těsnosti a kritéria přijetí
4. Příprava zkušebního vzorku
Zkušební vzorky jsou připraveny přesně podle schválené WPS/BPS. Trubky jsou kolmo uříznuty, odjehleny a mechanicky i chemicky očištěny od oxidů, mastnoty, olejů a vlhkosti.
Před montáží je ověřena správná spárová vůle. Pájecí materiál a tavidlo jsou aplikovány dle specifikace a pájení je provedeno kvalifikovaným personálem za řízených podmínek.
5. Zkouška těsnosti pájených spojů
5.1 Účel zkoušky
Zkouška těsnosti ověřuje:
-
Úplné kapilární zaplnění spoje pájkou
-
Nepřítomnost pórů, trhlin a dutin
-
Tlakovou a provozní integritu spoje
Zkouška je obvykle povinná u potrubí pro plyny, chladiva a nebezpečná média.
6. Metody zkoušky těsnosti
6.1 Pneumatická zkouška (vzduchem)
-
Potrubí je natlakováno suchým vzduchem nebo inertním plynem na předepsaný tlak.
-
Na pájený spoj se aplikuje mýdlový roztok nebo detekční kapalina.
-
Tvorba bublinek indikuje netěsnost a nevyhovující spoj.
Poznámka: Pneumatické zkoušky vyžadují zvýšená bezpečnostní opatření.
6.2 Hydrostatická zkouška
-
Potrubí je zcela naplněno vodou a odvzdušněno.
-
Tlak se postupně zvyšuje na zkušební hodnotu (obvykle 1,25–1,5násobek návrhového tlaku).
-
Jakýkoli únik nebo pokles tlaku během výdrže je nepřípustný.
6.3 Zkouška heliem nebo stopovacím plynem
-
Používá se u vysoce náročných nebo kritických systémů.
-
Umožňuje detekci velmi malých netěsností.
-
Typické použití v chladicí technice, letectví a zdravotnických systémech.
7. Kritéria přijetí
Pájený spoj je považován za vyhovující, pokud:
-
Během zkoušky není zjištěna žádná netěsnost
-
Nejsou zjištěny viditelné vady (trhliny, neúplné zaplnění, nedostatečné navázání pájky)
-
Spoj splňuje požadavky příslušné normy, předpisu nebo projektové dokumentace
Nevyhovující spoje musí být opraveny schváleným postupem a znovu přezkoušeny.
8. Dokumentace a záznamy kvality
Musí být archivovány zejména:
-
Schválené WPS / BPS
-
Kvalifikace páječů
-
Protokoly o zkoušce těsnosti
-
Záznamy o kontrole a přejímce
Tyto dokumenty zajišťují sledovatelnost a prokazují shodu s požadavky kvality.
9. Závěr
Zkoušení těsnosti pájených spojů potrubí prováděné v souladu se schválenou WPS/BPS a příslušnými mezinárodními normami je nezbytné pro zajištění bezpečnosti, spolehlivosti a provozní životnosti potrubních systémů. Řízení pájecích proměnných a systematická kontrola jsou klíčovou odpovědností svářečského a inspekčního personálu pod vedením IWE.
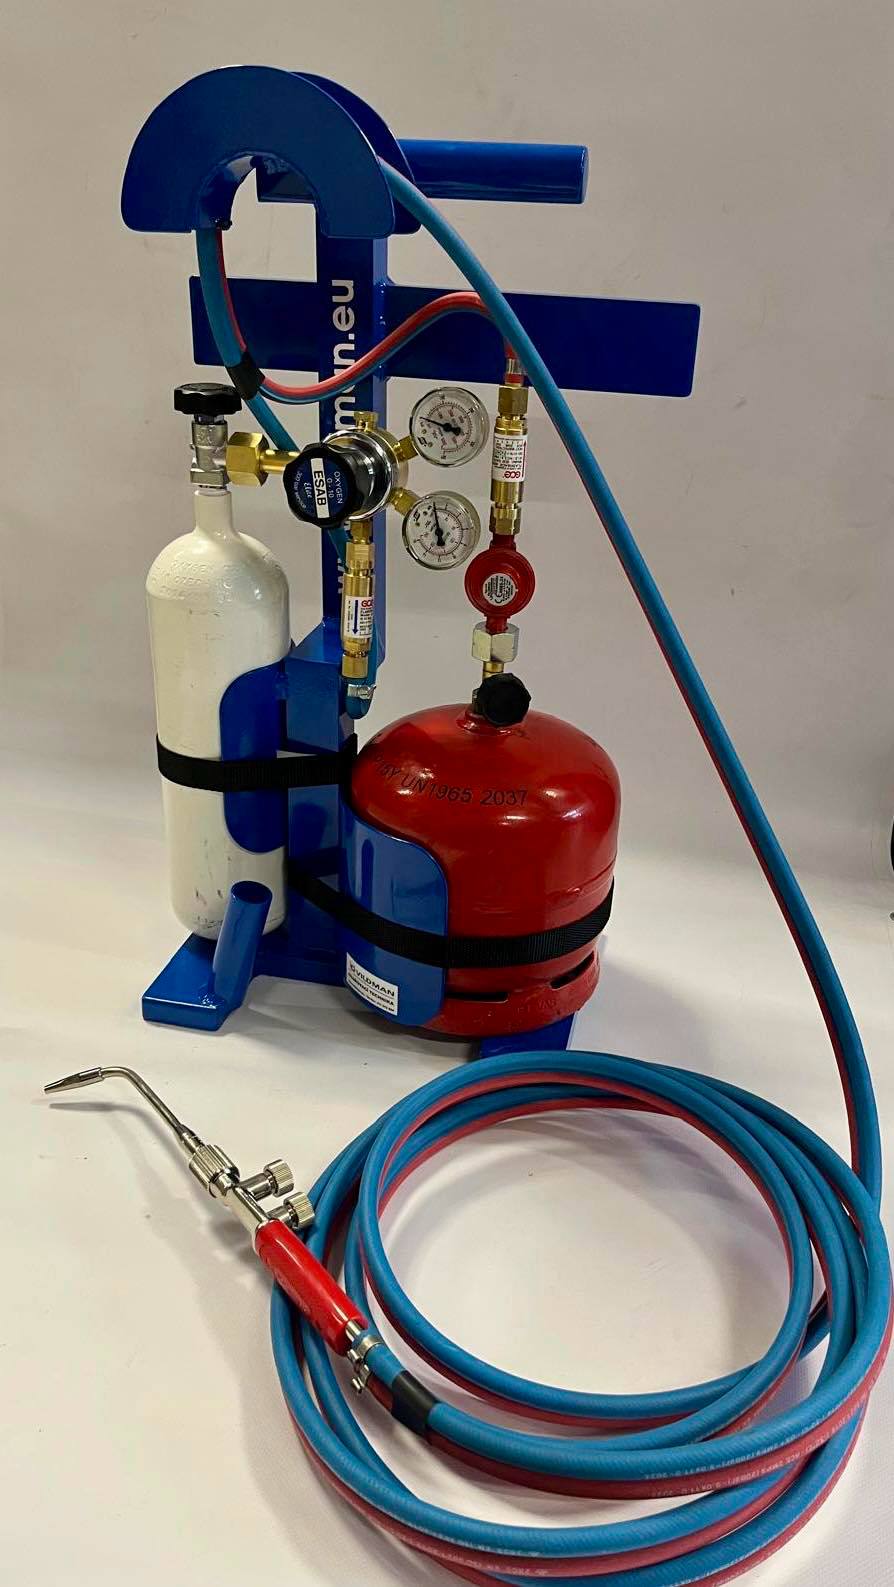
Pohled technického specialisty na pájení Andrea Tury ze SALDFLUX SRL
Tvrdé pájení stříbrnými pájkami je v oblasti HVAC klíčovou technologií. Používá se při montáži a opravách měděných rozvodů, klimatizací, tepelných čerpadel i chladicích zařízení. Správně provedený pájený spoj je pevný, těsný a odolný vůči vibracím i teplotním změnám.
V praxi se však velmi často setkáváme s vadami spojů, které nevznikají špatným materiálem, ale nesprávným postupem pájení.
-
Nesprávná vůle v pájeném spoji
Tvrdé pájení funguje na principu kapilárního vzlínání. Optimální vůle spoje je 0,05–0,13 mm. Příliš těsný nebo volný spoj vede k netěsnostem tzn. úniku plynu, kapaliny. -
Nesprávný způsob ohřevu
Pájku nikdy netavte přímo plamenem. Ohřívejte základní materiál rovnoměrně a pájku přiložte až ve chvíli, kdy se začne tavit dotykem se spojem. -
Špatné použití tavidla
Tavidlo zabraňuje oxidaci a umožňuje správné smáčení pájkou. Pro smíšené spoje vždy používejte kvalitní tavidla, např. Brasflux, Brasflux F16, Brasflux F9. -
Přehřátí spoje
Přehřátí spálí tavidlo a způsobí oxidaci. Jakmile pájka zatače, odstraňte plamen, případně prohřívejte, tam kam potřebujete,a by pájka zatekla. -
Špatná volba pájky
Volte pájku podle aplikace:
- SaldFlux Brasflux pro pájení – měď–mosaz, měd´- ocel
- SaldFlux F9 pro pájení indukcí
Dodržování správných postupů při tvrdvém pájení a použití kvalitních materiálů, například od společnosti SaldFlux srl, výrazně zvyšuje spolehlivost HVAC systémů.
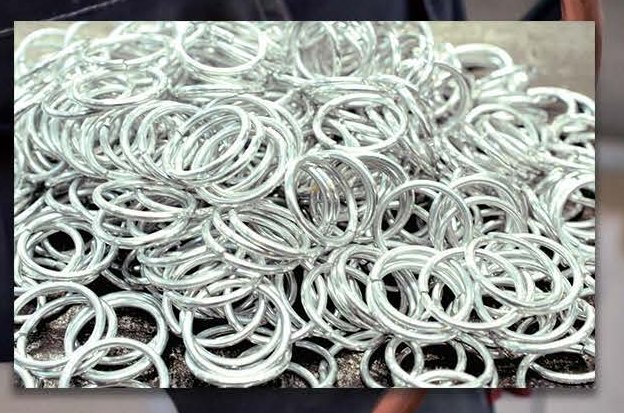
Nejlepší pájecí kroužky pro indukční pájení
Pájecí kroužky v tvrdém pájení – přesnost a spolehlivost pro vaše spoje
Tvrdé pájení je klíčovou technologií pro spojování kovových dílů, kde je požadována vysoká pevnost, odolnost a dlouhá životnost. Pájecí kroužky představují moderní řešení, které zajišťuje přesné, opakovatelné a vysoce kvalitní spoje, a to jak při ručním, tak automatizovaném pájení.
Efektivní pájení s pájecími kroužky
Pájecí kroužky jsou předtvarované kroužky z přídavného kovu (pájky), které se vkládají do spáry mezi vnitřní a vnější díl spoje, například trubku a nátrubek. Při ohřevu se pájka roztaví a kapilární silou rovnoměrně vyplní spoj.
Použití kroužků zjednodušuje celý proces:
- Přesné množství pájky pro každý spoj
- Stálá kvalita a čistý povrch spoje
- Minimalizace materiálových ztrát
- Kratší doba ohřevu a menší deformace dílů
- Snadná automatizace při indukčním i plamenném pájení
Oblasti použití
- Chladicí a klimatizační technika – měděné trubky a systémy
- Automobilový průmysl – palivové, hydraulické a brzdové spoje
- Elektrotechnika – vodivé spoje a kontakty
- Nástrojářství – přiletování tvrdokovových břitů
- Spoje z oceli, mosazi a nerezových materiálů
Optimální spára pro kapilární pájení
Velikost mezery je klíčová pro kvalitu spoje:
|
Metoda pájení |
Doporučená spára (mm) |
|
Indukční pájení |
0,05–0,15 |
|
Plamenné pájení |
0,08–0,20 |
|
Pecní pájení |
0,03–0,10 |
Typické slitiny pro tvrdé pájení
|
Slitina |
Složení |
Teplota tavení |
Doporučená pracovní teplota |
Mezera |
Využití |
|
Ag134 |
Ag 34 %, Cu zbytek, Zn, Sn |
630–730 °C |
700–760 °C |
0,08–0,15 mm |
Univerzální, měď a mosaz |
|
Ag140 |
Ag 40 %, Cu, Zn |
670–755 °C |
720–780 °C |
0,08–0,18 mm |
Vyšší pevnost, mosaz i ocel |
|
Ag145 |
Ag 45 %, Cu, Zn |
640–705 °C |
690–760 °C |
0,05–0,15 mm |
Skvělá kapilarita, chladicí spoje |
|
Ag155 |
Ag 55 %, Cu, Zn, Sn |
620–660 °C |
650–720 °C |
0,05–0,12 mm |
Nejvyšší kvalita, nerez a přesné spoje |
|
CuP281 |
Ag 5 %, P 6 %, Cu zbytek |
710–780 °C |
730–780 °C |
0,05–0,12 mm |
Vysoce pevné spoje mědi a mosazi |
|
CuP284 |
Ag 15 %, P 5 %, Cu zbytek |
710–770 °C |
720–770 °C |
0,05–0,12 mm |
Odolné vůči oxidaci, vhodné pro klimatizační a hydraulické spoje |
Proč zvolit pájecí kroužky
Pájecí kroužky zajišťují:
- rychlejší a efektivnější výrobu,
- konzistentní a esteticky čisté spoje,
- možnost přesné automatizace i u složitých dílů.
Správná kombinace slitiny, velikosti mezery pájecího kroužku a pracovní teploty je klíčem k vysoce pevným a spolehlivým spojům. Při požadavku na pájecí kroužek doporučujeme dodat výkres s tolerancí vnějšího nebo vnitřního průměru, aby byl každý spoj přesný a kvalitní.
Pro poptávku vždy požadujeme výkres.
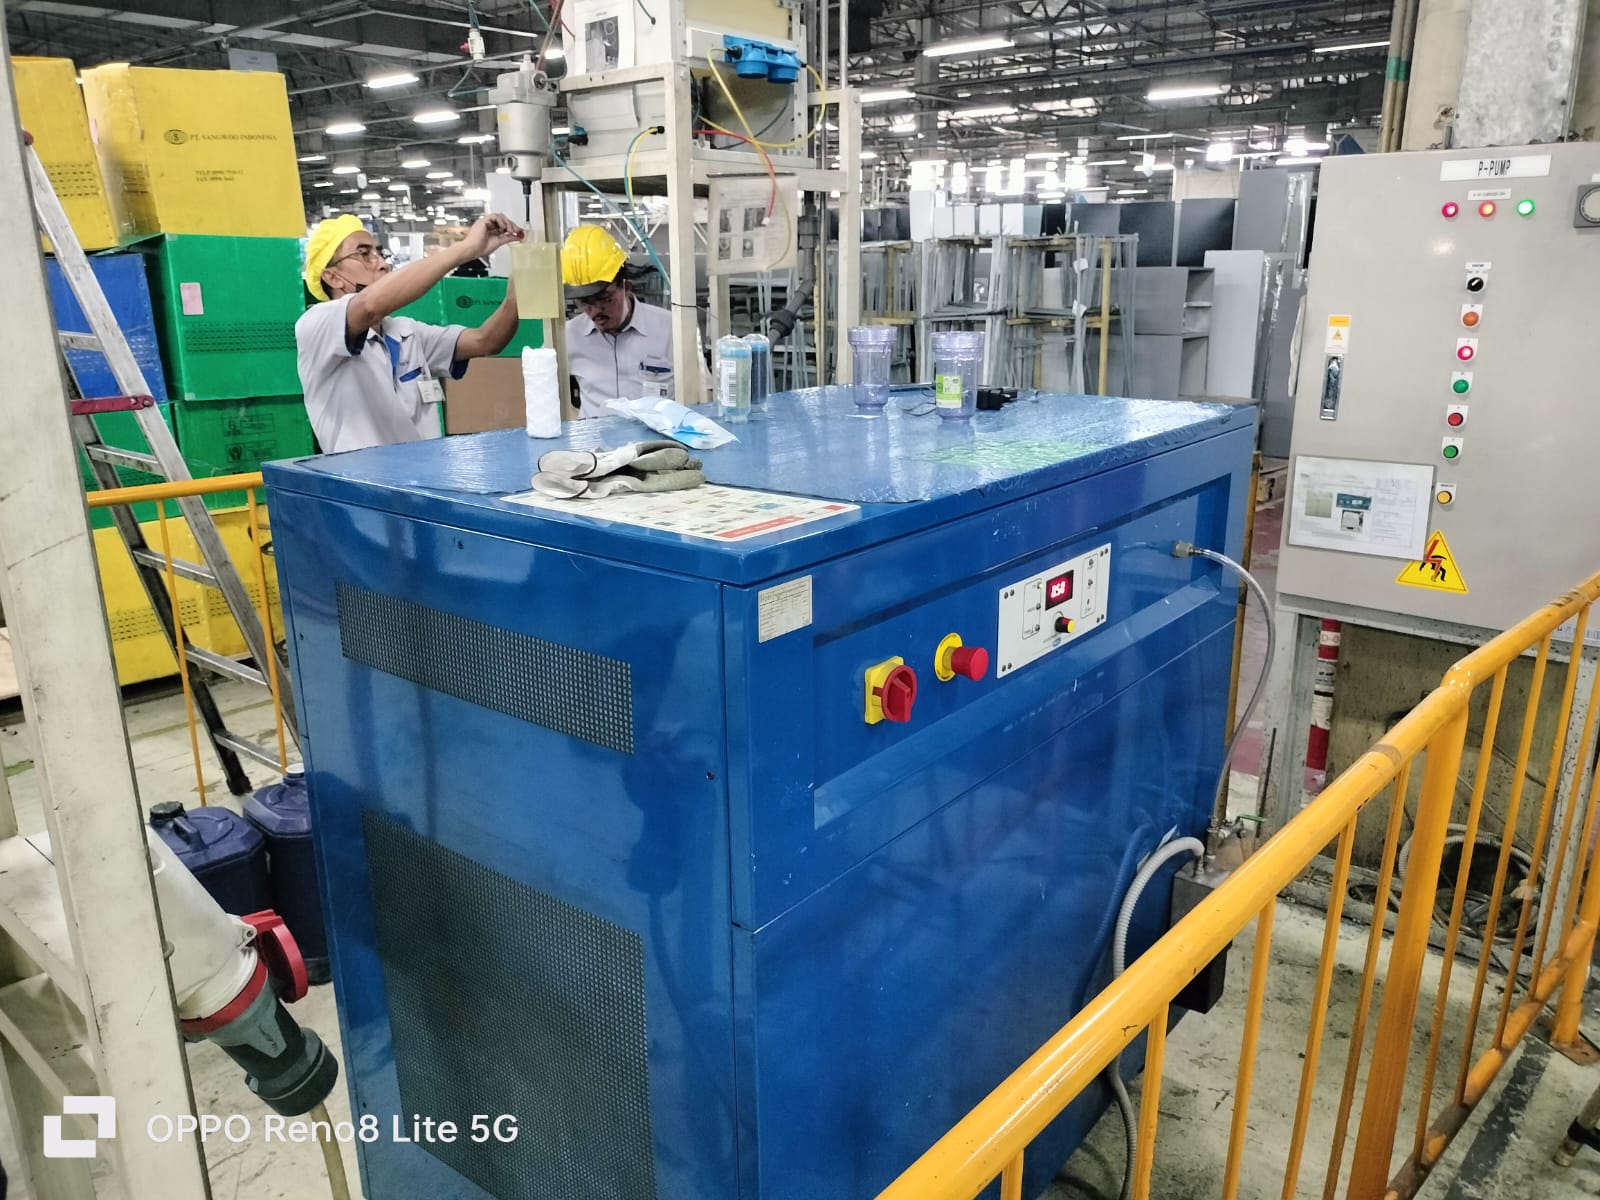
Seznamte se s kyslíkovodíkovou technologií pájení
Efektivnější, bezpečnější a levnější pájení je konečně realitou
Ve výrobě klimatizací, chladicí techniky nebo měděného potrubí se stále velmi často používá metoda pájení pomocí kyslíku a acetylenu. Ačkoliv se může zdát, že jde o spolehlivý způsob s dlouholetou tradicí, realita je jiná – technologicky už dnes zaostává. Firmy, které chtějí být konkurenceschopné, hledají efektivnější a modernější řešení.
Jedním z nich je kyslíkovodíkové pájení – inovativní technologie, kterou začaly zavádět přední průmyslové značky po celém světě.
Proč je kyslík–acetylen zastaralý?
Tradiční způsob pájení má řadu nevýhod, které často považujeme za „běžné“. Jenže tyto běžné problémy přinášejí zvýšené náklady, ztrátu efektivity i zhoršení kvality:
- Nerovnoměrné plameny – závislé na operátorovi
- Nadměrná oxidace – zkracuje životnost potrubí
- Vysoká produkce sazí a výparů
- Nebezpečí spojené se skladováním tlakových lahví
- Zbytečně dlouhý proces zahřívání
- Časté zásahy údržby kvůli nekonzistenci spojů
To vše znamená vyšší rizika, větší spotřebu energie i materiálu a více času stráveného opravami.
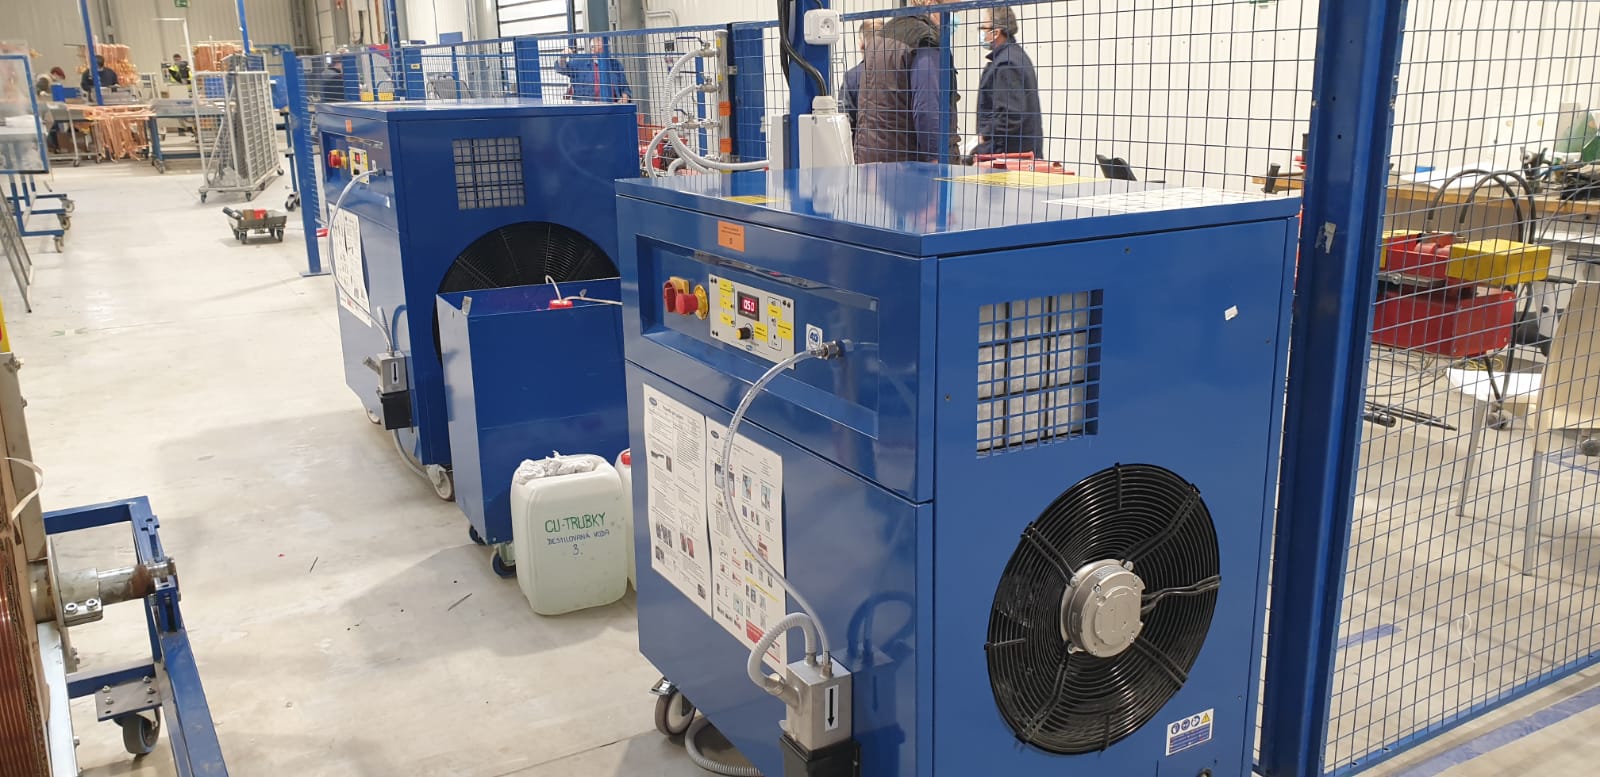
Sériové zapojení 2 generátorů 20 HD Oweld
Kyslíkovodíkové pájení: Technologie nové generace
Místo manipulace s těžkými a rizikovými lahvemi se u této technologie plyn vyrábí přímo na místě. Generátor rozkládá destilovanou vodu na vodík a kyslík, které se smíchají v ideálním poměru a vytvoří čistý, přesně směrovaný plamen s teplotou až 3 700 °C.
Výsledkem je výrazně přesnější, rychlejší a ekologičtější pájení – bez kompromisů.
Výhody kyslíkovodíkového pájení ve výrobě
1) Konzistentní a přesný plamen
2) Automaticky řízený systém zajišťuje stejné spalovací podmínky u každého spoje, bez ohledu na operátora. Tím se eliminuje riziko chyb při ručním nastavování.
3) Žádné škodlivé spaliny
4) Při hoření vzniká pouze vodní pára – žádné saze, žádný CO ani CO₂. Zlepšuje to kvalitu vzduchu na pracovišti a snižuje zdravotní rizika pro vaše zaměstnance.
5) Rychlejší zpracování
6) Vyšší teplota a směrový plamen umožňují rychlejší nahřátí spoje, čímž se zkracuje výrobní čas a zvyšuje efektivita linky.
7) Menší tepelné zatížení okolí
8) Teplo je přesně směrováno, což minimalizuje riziko poškození okolních materiálů – například izolací, kabelů nebo citlivých součástí.
9) Bezpečný a úsporný provoz
- Není nutné manipulovat s plynovými lahvemi
- Žádné skladování výbušných plynů
- Nízký provozní tlak pod 10 psi
- Spotřeba? Pouze voda a elektřina
- Instalace bez komplikací
Zapomeňte na komplikované rozvody. Tento systém využívá pružné PVC hadice s vysokou odolností, které zvládnou rozvádět plyn na vzdálenosti i stovek metrů bez ztráty výkonu. Generátor můžete umístit kamkoliv ve výrobní hale, čímž získáte flexibilní a bezpečné řešení.
Reálný dopad na vaše náklady a provoz
Snížení nákladů až o desítky procent – díky absenci pravidelných nákupů plynu, přepravy, manipulace s lahvemi a výpadků způsobených nekonzistencí pájení.
Navíc získáte:
- Lepší kontrolu kvality
- Vyšší spolehlivost spojů
- Rychlejší výrobní cyklus
- Čistší a bezpečnější pracoviště
Připojte se k technologické špičce
Kyslíkovodíkové pájení představuje nejen krok vpřed ve výrobě, ale i posun ve způsobu, jak přemýšlíte o kvalitě, efektivitě a bezpečnosti.
Chcete ukázku v praxi nebo konzultaci zdarma?
Ozvěte se nám – rádi vám připravíme řešení na míru.

Ve spolupráci s KOVOSLUŽBA VRANĚNY jsme připravili speciální složení pájek pro jejich zákazníky z ob...
Víte, co je to pracovní teplota tavidla? Saldflux vyrábí tavidla, které neobsahují kys...
Pro dobré pájení hliníku, je nutné znát složení základního materiálu. Jinak se budete trápit výběrem...